
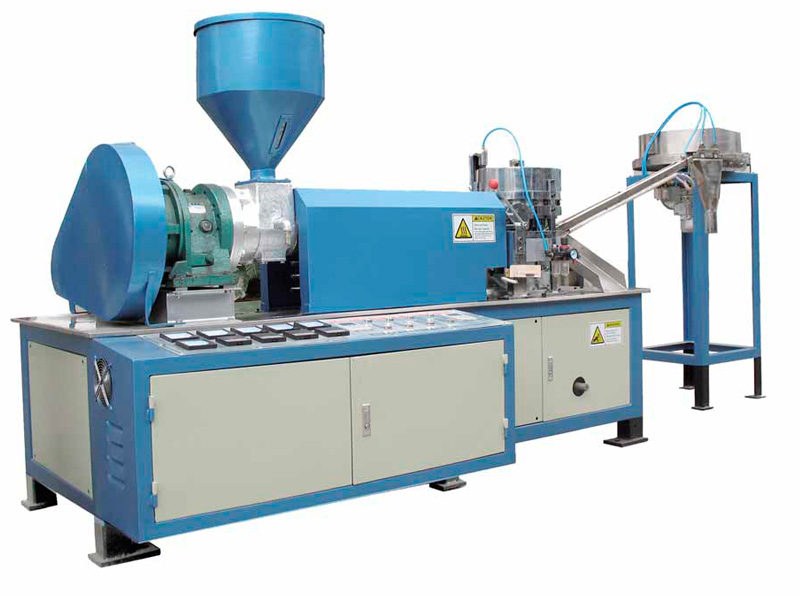
En ventanafácil.com, vamos a hablarte de los últimos materiales para la fabricación de perfiles para ventanas: Los WPC son producidos mezclando completamente partículas de madera y de resina termoplástica calentada. El método más común de producción es extruir el material en la forma deseada, aunque también se utiliza moldeo por inyección.
El WPC puede ser producido a partir de termoplásticos vírgenes o reciclados, incluyendo HDPE, LDPE, PVC, PP, ABS, PS y PLA. El WPC a base de polietileno es, por mucho, el más común. Aditivos tales como colorantes, agentes de acoplamiento, estabilizadores de UV, agentes de soplado, agentes espumantes, y lubricantes ayudan a adaptar el producto final al objetivo de aplicación. Los WPC extruidos se pueden formar en perfiles macizos y huecos.
En algunas instalaciones de fabricación, los componentes se combinan y se procesan en una extrusora de peletización, que produce gránulos del material. Los pellets se vuelven a fundir y se conforman en la forma final.
Otros fabricantes conforman la pieza acabada en un solo paso de mezclado y extrusión/inyección (IMC: injection molding composite) sin pasar por el peletizado.
Procesado
Extrusión
La extrusión de estos compuestos es la técnica más utilizada para fabricar perfiles de ventanas este material, pero también es utilizada para realizar el compuesto, esto sucede por medio de una mezcla física, que en combinación con agentes de acoplamiento puede formar algunos enlaces químicos o formar emulsiones de forma que el material sea estable y posteriormente pueda ser inyectado o moldeado por compresión.
La extrusión de los compuestos de madera y plástico presenta algunos desafíos tecnológicos respecto de la extrusión tradicional, para perfiles de ventanas. El primer problema presente es la alimentación del material en la tolva, el polvo de madera y gránulos de material plástico son alimentados en la tolva, sin embargo el polvo fino de madera tiende a conglomerarse en la boca de la tolva, que por acción del calor y de la humedad se pega y no entra al cañón y no tiene contacto con el husillo.
La extrusión puede ocurrir en un equipo de:
– Doble husillo
– Husillo sencillo
El material debe ser secado previamente a la inyección y preferentemente dosificado por robots, para asegurar la homogeneidad durante la extrusión.
La rapidez con que el husillo gira determina la tasa de material extruido por minuto, sin embargo debe tomarse en cuenta que esta tasa puede tener un máximo y una rapidez mayor solo consumiría más energía sin proveer beneficios en la cantidad de material por unidad de tiempo.
La tasa de material extruido por minuto puede incrementarse con agentes de flujo, agentes de acoplamiento y espumantes.
La temperatura del molde puede mantenerse un poco más elevada que en la inyección tradicional debido a que la madera en el compuesto permite una estabilidad dimensional mejor que el polímero solo, por ello un enfriamiento menos intensivo resulta en un ahorro de tiempo y costos.
Inyección
La inyección de compuestos de madera y plástico obedece en general la misma técnica utilizada en el moldeo por inyección, sin embargo es necesario tomar en cuenta algunos puntos técnicos importantes como lo es la temperatura de degradación del compuesto, pues temperaturas mayores de 205°C pueden causar problemas de degradación y temperaturas demasiado bajas impedirían una mezcla adecuada de los materiales.
El flujo del compuesto en la cavidad del molde ocurre con mayor rapidez cuando la temperatura del molde es alta.
Moldeo por compresión es el método más difundido para la producción de compuestos de madera y plástico, múltiples piezas automotrices internas (piezas que no están expuestas a la vista tanto en interiores como exteriores del automóvil) son hechas de este compuesto y moldeadas por compresión, en esta técnica son utilizadas comúnmente fibras naturales (como jute o henequén) además de la harina de madera.
Mecanizado
Se pueden emplear las mismas maquinas que se utilizan para trabajar la madera. No presenta problemas en el clavado y atornillado. Los productos que contienen pocas fibras pueden soldarse entre sí. Algunos tipos de productos pueden pintarse, barnizarse o sellarse con silicona o productos acrílicos. Los perfiles extruidos se obtienen en una sola operación y no requieren ni pueden hacérseles mecanizaciones posteriores.
 Si necesitas más información, no dudes en contactarnos en ventanafacil.com
También puedes seguirnos en nuestras redes sociales:
Twitter @ventanafacil
Facebookhttp://www.facebook.com/ventanafacil
Linkedin https://www.linkedin.com/company/ventanaf-cil
Google+


